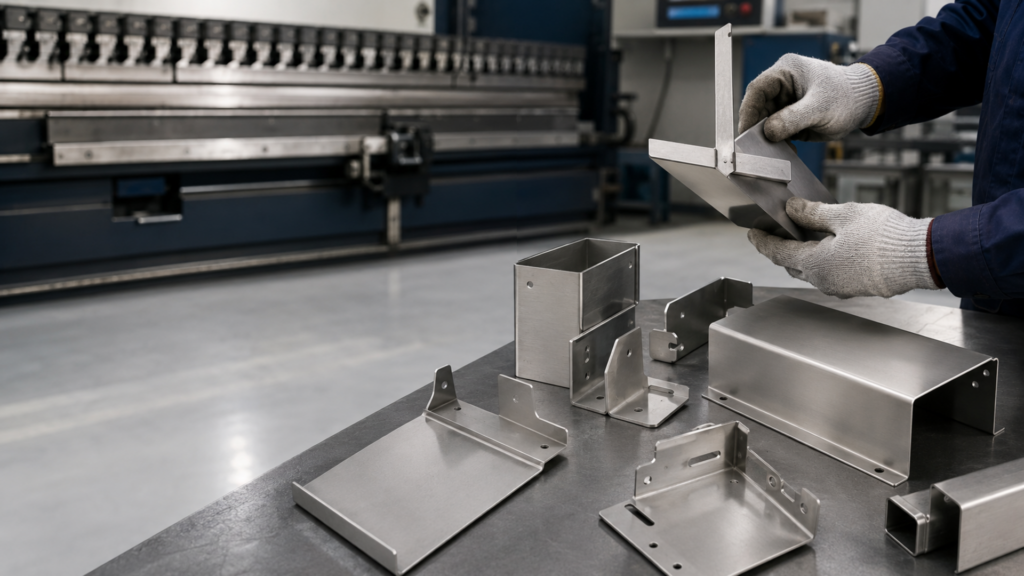
Inox Phúc An tiếp nhận gia công chấn gấp và tạo hình inox theo bản vẽ cho một doanh nghiệp sản xuất thiết bị điện công nghiệp tại Hải Phòng. Đơn hàng gồm 18 mã với 420 chi tiết inox 304, sử dụng làm máng chữ U, tai liên kết, tấm che và vỏ bảo vệ trong cụm thiết bị. Phạm vi công việc tập trung vào chuẩn bị vật liệu, cắt phôi, chấn U/V, tạo hình, kiểm tra và phân loại trước khi bàn giao cho khách hàng tự lắp ráp.
Tổng quan dự án gia công chấn gấp & tạo hình inox
Khách hàng cần một lô chi tiết inox có nhiều kích thước và hướng chấn khác nhau để đưa vào dây chuyền lắp ráp tại xưởng. Yêu cầu quan trọng không chỉ nằm ở hình dạng từng chi tiết, mà còn ở việc quản lý đúng mã, đúng phiên bản bản vẽ và giữ bề mặt inox ổn định trong suốt quá trình gia công.
| Hạng mục | Thông tin |
|---|---|
| Khách hàng | Doanh nghiệp sản xuất thiết bị điện công nghiệp tại Hải Phòng |
| Khu vực sử dụng | Xưởng lắp ráp tại KCN Nam Cầu Kiền |
| Vật liệu | Inox 304, bề mặt 2B |
| Độ dày | 1,2 mm và 1,5 mm |
| Quy cách chi tiết | Từ 120 × 45 × 35 mm đến 1.200 × 600 × 120 mm |
| Số lượng | 18 mã, tổng 420 chi tiết |
| Nhóm sản phẩm | Máng chữ U, tai liên kết, tấm che và vỏ bảo vệ |
| Phạm vi của Inox Phúc An | Chuẩn bị vật liệu, cắt laser CNC, chấn U/V, tạo hình, kiểm tra, phân loại và bàn giao |
| Phạm vi lắp đặt | Khách hàng tự lắp ráp chi tiết vào cụm thiết bị tại xưởng |
| Kết quả bàn giao | Đủ 18 mã và 420 chi tiết, được phân loại theo bản vẽ và lô lắp ráp |
Yêu cầu đầu vào của khách hàng
Đầu vào của dự án gồm bản vẽ chi tiết, bảng tổng hợp số lượng và quy ước nhận biết mặt ngoài của sản phẩm. Một số mã có nhiều đường chấn liên tiếp; một số mã cần kết hợp lỗ lắp, rãnh kỹ thuật và mép gấp trên cùng một phôi.
Các yêu cầu chính gồm:
- Gia công đúng vật liệu inox 304 và độ dày tương ứng với từng mã.
- Cắt phôi theo biên dạng, vị trí lỗ và rãnh trên bản vẽ.
- Chấn đúng chiều, đúng thứ tự để hình thành máng U, góc V, tấm che và vỏ hộp.
- Giữ bề mặt được quy định là mặt ngoài, hạn chế vết xước sâu trong quá trình thao tác.
- Phân loại theo mã chi tiết, độ dày và cụm lắp ráp.
- Bàn giao chi tiết rời để khách hàng tiếp tục lắp ráp tại xưởng.
Phần lắp ráp lên thiết bị, kiểm tra vận hành và nghiệm thu toàn bộ cụm máy không nằm trong phạm vi của Inox Phúc An.
Khó khăn của lô chi tiết nhiều mã
Điểm khó của đơn hàng là sự khác nhau về hình học giữa 18 mã chi tiết. Cùng sử dụng inox 304 nhưng mỗi mã có số đường chấn, hướng chấn và thứ tự tạo hình riêng. Nếu không quản lý rõ mặt chuẩn hoặc phiên bản bản vẽ, chi tiết có thể đúng kích thước phôi nhưng không phù hợp khi đưa vào lắp ráp.
Bên cạnh đó, các chi tiết dạng vỏ và máng có mối liên hệ giữa kích thước khai triển với kích thước sau chấn. Vì vậy, quá trình thực hiện cần kiểm tra từ phôi đầu tiên, thay vì chỉ đối chiếu ở giai đoạn cuối.
Các hạng mục gia công được áp dụng
| Hạng mục | Nội dung thực hiện |
| Xả tấm, chiết cuộn inox | Chuẩn bị vật liệu theo độ dày và quy cách của từng nhóm chi tiết |
| Cắt laser CNC inox theo bản vẽ | Cắt biên dạng, lỗ và rãnh kỹ thuật trước khi chấn |
| Chấn U, chấn V và tạo hình inox | Tạo góc, mép, máng U, tấm che và vỏ bảo vệ |
| Gia công inox theo yêu cầu | Kiểm tra mẫu, quản lý phiên bản, phân loại và hoàn thiện lô chi tiết theo hồ sơ đơn hàng |
Việc tổ chức theo bốn hạng mục giúp kiểm soát sự liên tục từ vật liệu đầu vào đến chi tiết đã tạo hình, đồng thời hạn chế nhầm lẫn giữa các mã có hình thức gần giống nhau.
Quy trình gia công chấn gấp và tạo hình inox
1. Kiểm tra bản vẽ và bảng số lượng
Inox Phúc An đối chiếu tên mã, vật liệu, độ dày, kích thước thành phẩm, vị trí lỗ, số đường chấn và chiều chấn. Những chi tiết có nhiều mặt được đánh dấu theo mặt chuẩn để thống nhất trong quá trình cắt và tạo hình.
Ở bước này, bản vẽ đang áp dụng được tách khỏi các phiên bản cũ. Bảng số lượng cũng được chia theo từng cụm lắp ráp để thuận tiện cho khâu phân loại sau gia công.
2. Chuẩn bị vật liệu và cắt phôi
Inox 304 được chuẩn bị theo hai nhóm độ dày 1,2 mm và 1,5 mm. Phôi được cắt theo biên dạng trên bản vẽ, bao gồm các lỗ liên kết, rãnh dài và phần khoét cần thiết trước khi chấn.
Việc bố trí lỗ và rãnh ngay từ công đoạn cắt giúp các đặc điểm hình học cùng nằm trên một hệ bản vẽ. Sau khi cắt, từng nhóm phôi được nhận biết theo mã để tránh đưa nhầm sang trình tự chấn của mã khác.
3. Chấn mẫu và kiểm tra khả năng lắp ráp
Mỗi nhóm hình học được thực hiện mẫu đầu tiên trước khi triển khai số lượng lớn. Mẫu được đối chiếu với bản vẽ thành phẩm và đặt thử vào dưỡng lắp ráp do khách hàng cung cấp.
Trong bước duyệt mẫu, khách hàng cập nhật chiều cao mép gấp của hai mã tấm che. Hồ sơ mới được xác nhận lại, tách phiên bản và áp dụng cho phần số lượng còn lại. Cách xử lý này giúp thay đổi không ảnh hưởng đến các mã đã được duyệt.
4. Chấn U, chấn V và tạo hình theo lô
Sau khi mẫu được thống nhất, các chi tiết được gia công theo từng nhóm có cùng vật liệu, độ dày và cấu trúc đường chấn. Trình tự chấn được giữ ổn định trong từng mã để hạn chế sai khác giữa chi tiết đầu và cuối lô.
Với chi tiết dạng máng chữ U, hai mép được tạo hình theo cùng mặt chuẩn. Với tấm che và vỏ bảo vệ có nhiều đường gấp, thứ tự thao tác được sắp xếp để các mép đã tạo hình không cản trở đường chấn tiếp theo.
5. Kiểm tra, phân loại và bàn giao
Sau tạo hình, chi tiết được kiểm tra theo bản vẽ và mẫu đã duyệt. Nội dung kiểm tra tập trung vào:
- Đúng mã và đúng độ dày vật liệu.
- Đúng số lượng theo bảng tổng hợp.
- Đúng hướng chấn và hình dạng tổng thể.
- Các kích thước chính phù hợp với bản vẽ đang áp dụng.
- Bề mặt ngoài không có lỗi ngoại quan rõ rệt ảnh hưởng đến việc lắp ráp.
- Lỗ và rãnh không bị che khuất sau khi tạo hình.
Chi tiết đạt yêu cầu được phân loại theo mã, xếp theo cụm lắp ráp và bàn giao dưới dạng sản phẩm rời. Khách hàng tiếp nhận để thực hiện bước lắp ráp lên khung thiết bị tại xưởng.
Phạm vi lắp đặt được phân định như thế nào?
Inox Phúc An phụ trách đến công đoạn hoàn thiện và bàn giao chi tiết inox đã chấn gấp. Phạm vi không bao gồm lắp ráp tại hiện trường, đấu nối thiết bị hoặc kiểm tra vận hành của cụm máy.
Khách hàng chịu trách nhiệm:
- Lắp chi tiết inox vào khung và cụm thiết bị.
- Kết hợp với các linh kiện không thuộc lô gia công.
- Kiểm tra khả năng vận hành sau khi lắp hoàn chỉnh.
- Nghiệm thu toàn bộ thiết bị theo tiêu chí nội bộ của đơn vị.
Việc phân định rõ phạm vi giúp kết quả bàn giao của Inox Phúc An được đánh giá đúng ở cấp độ chi tiết gia công, không bị lẫn với kết quả vận hành của thiết bị hoàn chỉnh.
Kết quả nghiệm thu lô chi tiết
Lô hàng được bàn giao đủ 18 mã với tổng 420 chi tiết. Các mã được phân loại theo bảng số lượng và cụm lắp ráp, giúp khách hàng kiểm đếm và đưa vào sản xuất theo từng nhóm.
Kết quả kiểm tra khi bàn giao ghi nhận:
- Đủ số lượng chi tiết theo từng mã.
- Hình dạng U, V, tấm che và vỏ bảo vệ phù hợp với mẫu đã duyệt.
- Hướng chấn thống nhất với bản vẽ đang áp dụng.
- Các vị trí lỗ và rãnh giữ đúng vai trò lắp ghép sau tạo hình.
- Bề mặt được quy định là mặt ngoài không xuất hiện vết xước sâu dễ nhận thấy.
- Hai mã điều chỉnh được quản lý theo phiên bản mới, không trộn với bản cũ.
Kết quả trên chỉ phản ánh phạm vi gia công và bàn giao chi tiết rời. Các nội dung về tải trọng, độ kín, khả năng vận hành hoặc độ bền của cụm thiết bị sau lắp ráp cần được đánh giá bằng hồ sơ riêng của khách hàng.
Kinh nghiệm khi đặt chấn gấp và tạo hình inox theo bản vẽ
Để hạn chế phải điều chỉnh sau khi gia công, hồ sơ đặt hàng nên thể hiện rõ:
- Mác inox, bề mặt và độ dày của từng mã.
- Kích thước thành phẩm sau chấn.
- Hướng chấn, mặt chuẩn và mặt cần bảo vệ.
- Vị trí lỗ, rãnh và phần khoét trên phôi.
- Số lượng theo từng mã và từng đợt nhận hàng.
- Mẫu lắp hoặc dưỡng kiểm tra nếu chi tiết phải ghép với một cụm có sẵn.
- Yêu cầu phân loại, đóng gói và nhận biết phiên bản.
Với những mã có nhiều đường chấn hoặc phụ thuộc trực tiếp vào cụm lắp ráp, bước duyệt mẫu đầu tiên có vai trò quan trọng. Đây là cơ sở để thống nhất hình học trước khi triển khai toàn bộ số lượng.
Gửi bản vẽ để nhận phương án gia công
Inox Phúc An tiếp nhận gia công chấn U, chấn V và tạo hình inox theo bản vẽ, mẫu hoặc bảng kích thước của khách hàng. Giá không công khai cố định; chi phí phụ thuộc vào vật liệu, độ dày, kích thước, số lượng, biên dạng cắt, số đường chấn và yêu cầu hoàn thiện.
Gửi bản vẽ, kích thước và số lượng để Inox Phúc An kiểm tra phương án gia công và báo giá.
- Hotline 1: 0915.168.985
- Hotline 2: 0916.008.892
- Địa chỉ: Chân cầu Trạm Bạc, An Trường, xã An Lão, Hải Phòng