Khi chọn tấm inox để gia công, mác vật liệu và bề mặt là hai thông tin khác nhau. Mác inox cho biết thành phần và nhóm tính chất của vật liệu; ký hiệu No.1, 2B, BA hay No.4 mô tả cách bề mặt được tạo ra và hình thức sau hoàn thiện. Chọn đúng bề mặt giúp sản phẩm đáp ứng yêu cầu về ngoại quan, khả năng vệ sinh, mức độ phản xạ và công đoạn xử lý tiếp theo.
Trong bốn loại phổ biến, No.1 có bề mặt thô mờ do cán nóng; 2B nhẵn, sáng dịu và thường được dùng làm bề mặt cán nguội thông dụng; BA sáng và phản xạ rõ hơn 2B; còn No.4 có vân xước mảnh, đồng đều theo một hướng do đánh bóng cơ học.
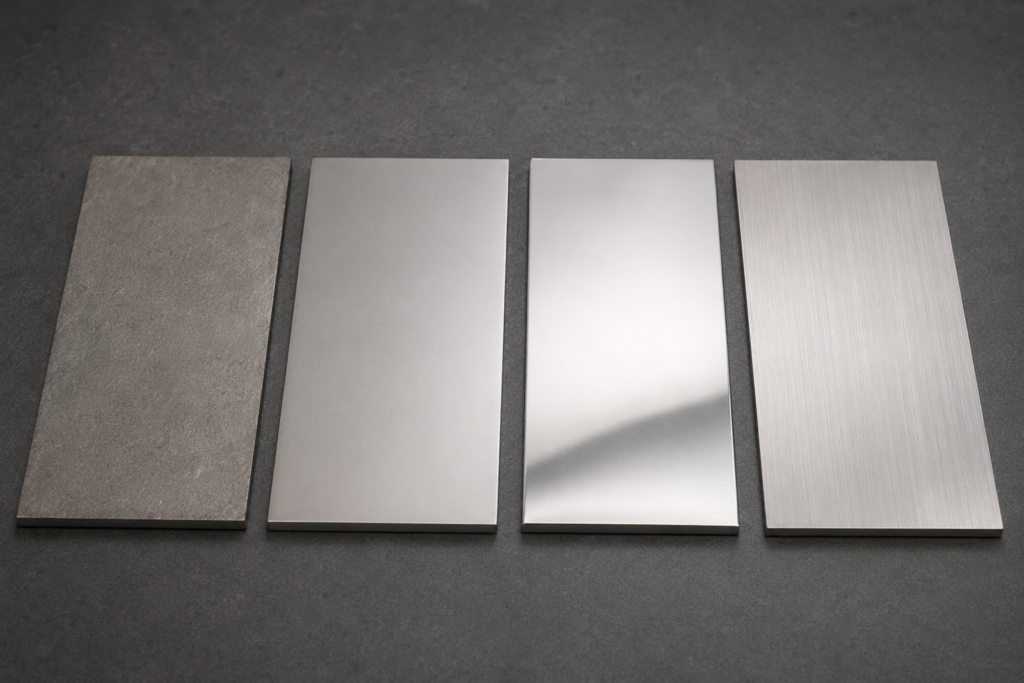
Bảng so sánh nhanh bề mặt inox No.1, 2B, BA và No.4
| Bề mặt | Quy trình hình thành điển hình | Đặc điểm nhận biết | Mức phản xạ tương đối | Hướng sử dụng thường gặp |
|---|---|---|---|---|
| No.1 | Cán nóng, ủ và làm sạch lớp oxit bề mặt | Thô, mờ, màu xám, không có độ bóng trang trí | Thấp | Chi tiết công nghiệp, kết cấu hoặc phôi còn tiếp tục gia công |
| 2B | Cán nguội, ủ, làm sạch bề mặt và cán nhẹ lần cuối bằng trục bóng | Nhẵn, sáng dịu, phản xạ khuếch tán, thường không có vân rõ | Trung bình thấp | Tấm gia công thông dụng, thiết bị, vỏ máy và sản phẩm còn xử lý tiếp |
| BA | Cán nguội và ủ sáng trong môi trường khí được kiểm soát | Rất nhẵn, sáng, phản xạ rõ hơn 2B | Cao | Sản phẩm cần ngoại quan sáng, chi tiết trang trí hoặc thiết bị phù hợp |
| No.4 | Mài hoặc đánh bóng cơ học bằng vật liệu mài | Bề mặt satin, có các đường vân mảnh chạy cùng một hướng | Thấp đến trung bình | Bề mặt nhìn thấy, đồ dùng, thiết bị và chi tiết trang trí |
Mức phản xạ trong bảng chỉ mang tính tương đối. Không nên đánh giá một lô inox chỉ bằng ảnh chụp, vì góc sáng, lớp phim bảo vệ và thiết bị chụp có thể làm bề mặt sáng hoặc tối hơn thực tế.
Bề mặt inox No.1 là gì?
No.1 là bề mặt tấm inox cán nóng đã qua ủ và làm sạch lớp oxit hình thành trong quá trình nhiệt luyện. Đây là bề mặt thô, mờ, không phản chiếu rõ và có thể còn các dấu vết cán hoặc làm sạch.
Cách nhận biết bề mặt No.1
- Màu xám bạc tương đối tối.
- Bề mặt thô hơn rõ rệt so với 2B, BA và No.4.
- Không có độ bóng trang trí.
- Không có vân xước mảnh đồng đều như No.4.
- Phản xạ ánh sáng yếu và không tạo hình ảnh rõ.
No.1 thường được lựa chọn khi yêu cầu chính nằm ở vật liệu, chiều dày và khả năng gia công, còn ngoại quan sáng bóng không phải tiêu chí ưu tiên. Bề mặt này cũng có thể là đầu vào cho các công đoạn cắt, chấn, tạo hình hoặc xử lý bề mặt tiếp theo.
Không nên hiểu “No.1” là chất lượng thấp. Đây là một trạng thái hoàn thiện phù hợp với nhóm tấm cán nóng và nhiều yêu cầu công nghiệp. Chất lượng vật liệu vẫn cần được đánh giá theo đúng mác inox, quy cách, hồ sơ và yêu cầu kỹ thuật của đơn hàng.
Bề mặt inox 2B là gì?
2B là bề mặt cán nguội sáng, nhẵn và rất phổ biến đối với tấm hoặc cuộn inox. Quy trình điển hình gồm cán nguội, ủ, làm sạch bề mặt, sau đó cán nhẹ lần cuối qua trục được đánh bóng để cải thiện độ phẳng và độ sáng.
Cách nhận biết bề mặt 2B
- Màu bạc sáng nhưng không bóng gương.
- Bề mặt nhẵn, tương đối đồng đều.
- Ánh sáng phản xạ mềm và khuếch tán.
- Không có các đường vân xước chạy thẳng rõ như No.4.
- Ít phản chiếu hình ảnh hơn BA.
2B thường là lựa chọn trung tính khi sản phẩm cần bề mặt nhẵn, dễ tiếp tục gia công nhưng không đặt nặng hiệu ứng trang trí. Vật liệu 2B có thể được cắt laser CNC, chấn U, chấn V, tạo hình hoặc tiếp tục đánh bóng theo yêu cầu sản phẩm.
Trong quá trình gia công, cần sử dụng phim bảo vệ phù hợp nếu mặt inox sẽ được giữ lại làm bề mặt hoàn thiện. Cắt, chấn, vận chuyển hoặc xếp chồng không đúng cách có thể tạo vết xước, móp hoặc dấu tỳ, dù vật liệu ban đầu có bề mặt đồng đều.
Bề mặt inox BA là gì?
BA là viết tắt của “Bright Annealed”, thường được hiểu là bề mặt ủ sáng. Vật liệu cán nguội được ủ trong môi trường khí được kiểm soát nhằm hạn chế hình thành lớp oxit, từ đó giữ bề mặt sáng và nhẵn.
Cách nhận biết bề mặt BA
- Sáng hơn 2B khi đặt trong cùng điều kiện ánh sáng.
- Bề mặt rất nhẵn và có khả năng phản chiếu tương đối rõ.
- Không có vân xước tuyến tính như No.4.
- Có cảm giác gần với bề mặt bóng, nhưng không mặc định là bóng gương.
BA phù hợp với các chi tiết cần hình thức sáng, sạch và có tính trang trí. Tuy nhiên, độ phản xạ cao cũng khiến dấu tay, vết bẩn, vết tỳ hoặc sai lệch bề mặt dễ nhìn thấy hơn trong một số điều kiện.
Một nhầm lẫn phổ biến là coi BA và inox gương là một. BA sáng hơn 2B nhưng để đạt hiệu ứng gương với độ rõ hình ảnh cao thường cần quy trình đánh bóng hoặc buffing chuyên biệt. Vì vậy, khi sản phẩm yêu cầu bề mặt soi rõ, không nên chỉ ghi “BA”; cần thống nhất mẫu bề mặt, mức độ phản xạ hoặc tiêu chí hoàn thiện cụ thể.
Bề mặt inox No.4 là gì?
No.4 là bề mặt đánh bóng cơ học phổ biến, có hình thức satin và các đường vân mảnh chạy theo một hướng. Bề mặt được tạo bằng quá trình mài hoặc đánh bóng với vật liệu mài phù hợp.
Cách nhận biết bề mặt No.4
- Có vân xước mảnh và đồng đều theo một hướng.
- Độ bóng thấp hơn BA, không phản chiếu hình ảnh rõ.
- Bề mặt có hiệu ứng satin, dễ nhận ra khi quan sát dưới ánh sáng xiên.
- Hướng vân là một phần quan trọng của ngoại quan sản phẩm.
No.4 thường được dùng cho các bề mặt nhìn thấy vì tạo cảm giác đồng đều và hạn chế lộ dấu xước nhỏ tốt hơn bề mặt sáng bóng. Khi vệ sinh, thao tác lau nên đi cùng chiều vân để tránh tạo các vệt ngang gây mất đồng nhất.
Cần lưu ý rằng tên gọi No.4 chưa đủ để bảo đảm các tấm từ nhiều nguồn có ngoại quan hoàn toàn giống nhau. Hình thức cuối cùng có thể thay đổi theo loại hạt mài, cỡ hạt, mức độ mòn của đai mài, đánh bóng khô hay ướt, tốc độ gia công và vật liệu đầu vào. Nếu nhiều tấm được ghép trên cùng một mặt nhìn, nên duyệt mẫu và kiểm tra hướng vân trước khi sản xuất hàng loạt.
Điểm khác nhau quan trọng nhất giữa 2B, BA và No.4
Ba bề mặt này đều có thể trông sáng bạc khi nhìn nhanh, nhưng cách phản xạ ánh sáng và kết cấu bề mặt khác nhau:
- 2B: sáng dịu, phản xạ khuếch tán, không có vân tuyến tính rõ.
- BA: nhẵn và sáng hơn, phản xạ rõ hơn 2B nhưng không mặc định đạt mức bóng gương.
- No.4: có vân satin chạy một hướng, phản xạ thấp hơn và hình ảnh không rõ.
Cách kiểm tra nhanh là đặt ba mẫu dưới cùng một nguồn sáng và nghiêng lần lượt:
- Nếu bề mặt sáng dịu, không thấy vân rõ và hình ảnh phản chiếu mờ, đó có thể là 2B.
- Nếu hình ảnh phản chiếu rõ hơn, bề mặt sáng và không có vân xước tuyến tính, đó có thể là BA.
- Nếu xuất hiện các đường xước mảnh, đều và cùng hướng, đó có thể là No.4.
Đây chỉ là cách nhận biết ngoại quan. Khi đặt vật liệu cho đơn hàng, cần đối chiếu nhãn, chứng từ, quy cách của nhà cung cấp và mẫu đã duyệt thay vì chỉ dựa vào quan sát.
Bề mặt inox có phải là mác inox không?
Không. No.1, 2B, BA và No.4 là ký hiệu bề mặt; 201, 304, 316 hoặc 430 là các cách gọi mác inox phổ biến. Một mác inox có thể được cung cấp với nhiều trạng thái bề mặt khác nhau, tùy tiêu chuẩn, quy cách sản phẩm và khả năng cung ứng.
Ví dụ, hai tấm cùng có bề mặt 2B chưa chắc cùng là inox 304. Ngược lại, hai tấm cùng mác 304 có thể mang bề mặt 2B và No.4, tạo ngoại quan khác nhau rõ rệt.
Vì vậy, một mô tả đặt hàng nên tách riêng tối thiểu:
- Mác inox.
- Dạng vật liệu: tấm hoặc cuộn.
- Chiều dày, chiều rộng và chiều dài.
- Bề mặt yêu cầu.
- Số lượng.
- Yêu cầu về phim bảo vệ.
- Hướng vân nếu dùng bề mặt có vân.
- Công đoạn gia công tiếp theo.
Nên chọn bề mặt nào cho sản phẩm?
Không có một loại bề mặt phù hợp cho mọi sản phẩm. Việc lựa chọn cần dựa vào vị trí sử dụng, yêu cầu ngoại quan, khả năng vệ sinh và quá trình gia công tiếp theo.
Chọn No.1 khi
- Sử dụng tấm cán nóng hoặc vật liệu dày theo yêu cầu thiết kế.
- Ngoại quan bóng, sáng không phải tiêu chí chính.
- Bề mặt còn được xử lý hoặc gia công tiếp.
- Sản phẩm tập trung vào kết cấu, công năng hoặc độ bền vật liệu.
Chọn 2B khi
- Cần bề mặt cán nguội nhẵn và thông dụng.
- Sản phẩm còn trải qua cắt, chấn, tạo hình hoặc hoàn thiện tiếp.
- Yêu cầu ngoại quan trung tính, không cần vân xước trang trí.
- Muốn sử dụng bề mặt làm nền cho công đoạn đánh bóng khác.
Chọn BA khi
- Cần bề mặt sáng và phản xạ rõ hơn 2B.
- Ngoại quan là một phần quan trọng của sản phẩm.
- Thiết kế phù hợp với bề mặt sáng và có phương án hạn chế dấu tay, vết tỳ.
- Đã xác định rõ BA có đáp ứng yêu cầu hay cần đánh bóng ở mức cao hơn.
Chọn No.4 khi
- Cần bề mặt satin với vân xước đồng đều.
- Bề mặt nằm ở vị trí quan sát trực tiếp.
- Thiết kế yêu cầu hướng vân thống nhất.
- Đơn hàng có mẫu duyệt hoặc thông số hoàn thiện đủ rõ để hạn chế lệch màu, lệch vân.
Bề mặt ảnh hưởng thế nào đến quá trình gia công inox?
Bề mặt không chỉ liên quan đến hình thức. Nó còn ảnh hưởng đến cách bảo vệ và tổ chức công đoạn gia công.
Bảo vệ mặt nhìn
Với 2B, BA và No.4, mặt nhìn cần được xác định ngay từ bản vẽ hoặc phiếu sản xuất. Phim bảo vệ phải phù hợp với công đoạn cắt, chấn và vận chuyển. Việc kéo lê tấm, dùng bàn thao tác bẩn hoặc xếp chồng thiếu lớp ngăn cách có thể làm hỏng ngoại quan.
Xác định hướng vân
No.4 có vân một hướng. Khi khai triển bản vẽ để cắt, các chi tiết đặt sai chiều có thể khiến vân trên sản phẩm hoàn thiện không đồng nhất. Điều này đặc biệt dễ nhận thấy ở các cánh, mặt ốp hoặc cụm chi tiết lắp cạnh nhau.
Đồng bộ giữa các lô vật liệu
Ngay cả khi cùng ghi một tên bề mặt, tấm từ các lô hoặc nhà cung cấp khác nhau vẫn có thể khác nhẹ về màu, độ bóng và kết cấu. Với mặt nhìn lớn hoặc nhiều tấm ghép liền nhau, nên thống nhất nguồn vật liệu và duyệt mẫu trước khi gia công.
Xử lý vùng bị ảnh hưởng
Cắt, chấn, hàn hoặc xử lý mép có thể tác động đến bề mặt ở khu vực thao tác. Nếu sản phẩm yêu cầu ngoại quan đồng nhất, cần xác định từ đầu phần nào được giữ nguyên, phần nào sẽ đánh bóng lại và tiêu chí chấp nhận sau hoàn thiện.
Vì sao không nên chỉ ghi “inox bóng” hoặc “inox xước”?
“Inox bóng” và “inox xước” là cách mô tả rất rộng. “Bóng” có thể được hiểu là 2B, BA hoặc bề mặt đánh bóng gương; “xước” có thể là No.4, hairline hoặc một kiểu đánh bóng riêng. Nếu chỉ dùng cách gọi này, vật liệu nhận được có thể đúng cách hiểu của nhà cung cấp nhưng không đúng ngoại quan mà người đặt hàng mong muốn.
Đối với sản phẩm yêu cầu mặt nhìn, nên bổ sung:
- Tên bề mặt theo tiêu chuẩn hoặc quy ước đã thống nhất.
- Mẫu vật liệu thực tế được duyệt.
- Hướng vân.
- Mặt cần hoàn thiện.
- Yêu cầu độ nhám hoặc độ bóng nếu thiết kế có tiêu chí đo.
- Quy định về vị trí cho phép có dấu gia công.
Mẫu duyệt đặc biệt quan trọng với No.4, vì cùng một tên gọi nhưng độ mịn, độ sáng và hình thức vân có thể khác nhau giữa các quy trình.
Cách kiểm tra bề mặt trước khi đưa vào gia công
Trước khi cắt hoặc tạo hình, có thể kiểm tra theo trình tự sau:
- Đối chiếu hồ sơ vật liệu: kiểm tra mác inox, quy cách, bề mặt và số lượng theo đơn hàng.
- Quan sát dưới nguồn sáng ổn định: đặt các tấm cùng hướng để so sánh độ sáng, màu và vân.
- Kiểm tra phim bảo vệ: bảo đảm phim không bong, rách hoặc để lại keo bất thường.
- Xác định mặt nhìn: đánh dấu mặt cần giữ ngoại quan trên bản vẽ và phiếu sản xuất.
- Kiểm tra hướng vân: áp dụng với No.4 và các bề mặt có tính định hướng.
- So với mẫu duyệt: thực hiện trước khi trộn nhiều lô vật liệu hoặc sản xuất số lượng lớn.
Nếu bề mặt là tiêu chí quan trọng, không nên tháo toàn bộ phim bảo vệ để kiểm tra. Có thể kiểm tra tại vị trí phù hợp theo quy trình đã thống nhất, sau đó duy trì biện pháp bảo vệ cho đến khi hoàn tất các công đoạn có nguy cơ gây xước.
Câu hỏi thường gặp về bề mặt inox
2B có phải inox mờ không?
2B là bề mặt nhẵn, sáng dịu và phản xạ khuếch tán. Nó không thô mờ như No.1, nhưng cũng không sáng rõ như BA hoặc bề mặt gương.
BA có phải inox gương không?
Không mặc định. BA là bề mặt ủ sáng, thường sáng và phản xạ tốt hơn 2B. Muốn đạt hiệu ứng gương rõ có thể cần đánh bóng và buffing ở mức hoàn thiện khác.
No.4 có giống hairline không?
Không nên coi hai tên gọi là hoàn toàn tương đương. Cả hai có thể có vân tuyến tính, nhưng hình thức, độ mịn và quy ước thương mại có thể khác. Nên duyệt mẫu trước khi đặt hàng.
Cùng là No.4, vì sao hai tấm nhìn khác nhau?
Nguyên nhân có thể đến từ loại hạt mài, cỡ hạt, tình trạng đai mài, phương pháp đánh bóng khô hoặc ướt, vật liệu đầu vào và nhà cung cấp. Tên bề mặt cần đi cùng mẫu hoặc chỉ tiêu hoàn thiện khi yêu cầu đồng nhất cao.
Bề mặt nào chống gỉ tốt nhất?
Khả năng chống ăn mòn không thể xác định chỉ bằng tên bề mặt. Cần xem đồng thời mác inox, độ nhẵn, chất lượng hoàn thiện, môi trường sử dụng, thiết kế chi tiết, tình trạng nhiễm bẩn và chế độ vệ sinh. Bề mặt thô hoặc có khuyết tật dễ giữ cặn hơn, nhưng không thể dùng điều này để thay thế việc chọn đúng mác vật liệu.
Kết luận
No.1, 2B, BA và No.4 khác nhau chủ yếu ở quy trình tạo bề mặt và ngoại quan:
- No.1 thô, mờ và thuộc nhóm bề mặt cán nóng.
- 2B nhẵn, sáng dịu và là bề mặt cán nguội thông dụng.
- BA sáng, rất nhẵn và phản xạ rõ hơn 2B.
- No.4 có vân satin mảnh chạy theo một hướng.
Khi đặt gia công, không nên chỉ gửi tên bề mặt. Khách hàng cần cung cấp đồng thời mác inox, chiều dày, kích thước, số lượng, mặt nhìn, hướng vân, phim bảo vệ và mẫu hoàn thiện nếu ngoại quan là tiêu chí quan trọng.
Inox Phúc An tiếp nhận xả tấm, chiết cuộn inox; cắt laser CNC theo bản vẽ; chấn U, chấn V và tạo hình; gia công inox theo yêu cầu. Gửi bản vẽ, kích thước, số lượng và yêu cầu bề mặt để được kiểm tra phương án gia công.
- Hotline 1: 0915.168.985
- Hotline 2: 0916.008.892
- Địa chỉ: Chân cầu Trạm Bạc, An Trường, xã An Lão, Hải Phòng