Inox 304 và inox 201 có màu sắc, độ sáng và hình thức bề mặt khá giống nhau nên rất khó phân biệt chính xác bằng mắt thường. Để kiểm tra vật liệu, doanh nghiệp có thể kết hợp bốn phương pháp: đối chiếu hồ sơ truy xuất, thử bằng nam châm, dùng thuốc thử chuyên dụng và phân tích thành phần hóa học bằng thiết bị. Trong đó, nam châm và thuốc thử chỉ phù hợp để sàng lọc; khi cần xác nhận mác inox, kết quả phân tích thành phần và hồ sơ truy xuất vẫn là căn cứ đáng tin cậy hơn.
Inox 304 và 201 khác nhau ở điểm nào?
Khác biệt quan trọng giữa inox 304 và 201 nằm ở thành phần hợp kim. Cả hai đều thuộc nhóm inox austenitic, nhưng inox 201 sử dụng nhiều mangan và nitơ hơn để thay thế một phần niken. Inox 304 thường có hàm lượng niken cao hơn, vì vậy khả năng chống ăn mòn nhìn chung tốt hơn trong nhiều môi trường sử dụng.
Các tỷ lệ dưới đây là giá trị điển hình để giúp người đọc nhận biết bản chất khác nhau giữa hai mác inox; thành phần giới hạn chính xác cần đối chiếu theo tiêu chuẩn áp dụng và chứng từ của từng vật liệu.
| Tiêu chí | Inox 304 | Inox 201 |
|---|---|---|
| Thành phần điển hình | Khoảng 18% crôm, 8% niken | Khoảng 17% crôm, 4% niken, 7% mangan |
| Đặc điểm hợp kim | Hàm lượng niken cao hơn | Giảm niken, tăng mangan và nitơ |
| Khả năng chống ăn mòn | Nhìn chung tốt hơn trong nhiều môi trường | Phù hợp hơn với môi trường ít ăn mòn khi được lựa chọn đúng |
| Phản ứng với nam châm | Thường ít hoặc không hút ở trạng thái ủ; có thể hút sau gia công nguội | Cũng có thể ít hút ở trạng thái ủ và hút rõ hơn sau gia công nguội |
| Quan sát bằng mắt | Không thể kết luận chắc chắn | Không thể kết luận chắc chắn |
Không nên hiểu rằng inox 304 luôn phù hợp cho mọi ứng dụng hoặc inox 201 luôn là vật liệu kém. Mác inox cần được lựa chọn theo môi trường làm việc, mức độ tiếp xúc với hóa chất, độ ẩm, yêu cầu tạo hình và thời gian sử dụng dự kiến.
Phương pháp 1: Kiểm tra ký hiệu và hồ sơ truy xuất vật liệu
Đối chiếu ký hiệu mác inox với hồ sơ vật liệu là bước kiểm tra đầu tiên, đặc biệt khi tiếp nhận tấm, cuộn hoặc chi tiết theo lô. Các thông tin cần xem xét có thể gồm mác vật liệu, tiêu chuẩn áp dụng, số lô hoặc số mẻ, quy cách, đơn vị sản xuất và kết quả thành phần hóa học trên chứng từ đi kèm.
Doanh nghiệp nên kiểm tra sự thống nhất giữa:
- Yêu cầu vật liệu trên đơn đặt hàng hoặc bản vẽ.
- Ký hiệu trên kiện hàng, tem cuộn hoặc nhãn nhận diện.
- Phiếu giao hàng và tài liệu vật liệu được cung cấp.
- Số lô hoặc số mẻ dùng để truy xuất.
- Kết quả phân tích thành phần nếu hồ sơ có thể hiện.
Hồ sơ chỉ có giá trị khi duy trì được mối liên hệ với đúng lô hàng. Một bản chứng từ rời, không đối chiếu được số lô, quy cách hoặc kiện vật liệu, chưa đủ để kết luận toàn bộ hàng nhận là inox 304 hay 201.
Đây là phương pháp không tác động lên bề mặt và thuận lợi cho quản lý chất lượng. Tuy nhiên, khi vật liệu đã mất nhãn, bị trộn lẫn hoặc cần kiểm tra độc lập, doanh nghiệp nên kết hợp thêm phương pháp phân tích trực tiếp.
Phương pháp 2: Dùng nam châm để sàng lọc nhanh
Nam châm có thể hỗ trợ phân loại sơ bộ nhưng không thể xác nhận chính xác inox 304 hay 201. Nguyên nhân là cả hai đều thuộc nhóm inox austenitic và thường có từ tính thấp ở trạng thái ủ.
Sau các công đoạn cán nguội, dập, uốn, chấn hoặc tạo hình, cấu trúc vật liệu có thể thay đổi một phần và làm lực hút nam châm tăng lên. Vì vậy, một tấm inox 304 đã qua gia công nguội vẫn có thể hút nam châm; ngược lại, phản ứng từ yếu cũng không chứng minh chắc chắn vật liệu là inox 304.
Khi dùng nam châm để sàng lọc, cần lưu ý:
- So sánh các mẫu có cùng dạng sản phẩm và trạng thái gia công.
- Không so trực tiếp tấm ủ mềm với chi tiết đã dập hoặc chấn mạnh.
- Vùng mép cắt, góc chấn và khu vực biến dạng có thể phản ứng khác phần mặt phẳng.
- Không dùng kết quả hút hoặc không hút làm căn cứ duy nhất để nghiệm thu mác inox.
Ưu điểm của phương pháp này là nhanh và không ảnh hưởng bề mặt. Hạn chế lớn nhất là độ tin cậy thấp khi cần phân biệt hai mác austenitic có hình thức gần giống nhau.
Phương pháp 3: Dùng thuốc thử chuyên dụng
Thuốc thử nhận biết inox có thể hỗ trợ sàng lọc 201 và 304 thông qua phản ứng đặc trưng liên quan đến thành phần hợp kim. Kết quả thường được đánh giá theo màu phản ứng và thời gian quy định của từng bộ thử.
Phương pháp này thuận tiện hơn phân tích bằng máy trong một số tình huống kiểm tra nhanh, nhưng có các giới hạn:
- Mỗi loại thuốc thử có phạm vi nhận biết và thang màu riêng.
- Bề mặt bẩn, có dầu, lớp phủ hoặc nhiễm kim loại khác có thể làm sai lệch phản ứng.
- Kết quả phụ thuộc vào việc tuân thủ đúng hướng dẫn của nhà sản xuất bộ thử.
- Thuốc thử không cung cấp đầy đủ tỷ lệ crôm, niken, mangan và các nguyên tố khác.
- Điểm thử có thể để lại vết trên bề mặt.
Thuốc thử có thể chứa hóa chất gây kích ứng hoặc ăn mòn. Việc kiểm tra cần do người đã được hướng dẫn thực hiện, tuân thủ tài liệu an toàn của sản phẩm, sử dụng trang bị bảo hộ phù hợp và xử lý khu vực thử đúng quy trình. Không nên áp dụng tùy tiện lên bề mặt thành phẩm, thiết bị đang sử dụng hoặc khu vực tiếp xúc thực phẩm.
Kết quả thuốc thử nên được xem là dấu hiệu sàng lọc. Nếu vật liệu được dùng cho đơn hàng có yêu cầu kỹ thuật rõ, khối lượng lớn hoặc môi trường làm việc quan trọng, cần xác nhận bằng hồ sơ truy xuất hoặc thiết bị phân tích thành phần.
Phương pháp 4: Phân tích thành phần bằng XRF hoặc OES
Phân tích thành phần hóa học là phương pháp có độ tin cậy cao nhất trong bốn cách nêu trên. Với inox 304 và 201, các nguyên tố cần quan tâm gồm crôm, niken và mangan. Khoảng chênh lệch tương đối rõ về niken và mangan giúp thiết bị nhận dạng hợp kim phân biệt hai mác vật liệu.
Kiểm tra bằng máy XRF cầm tay
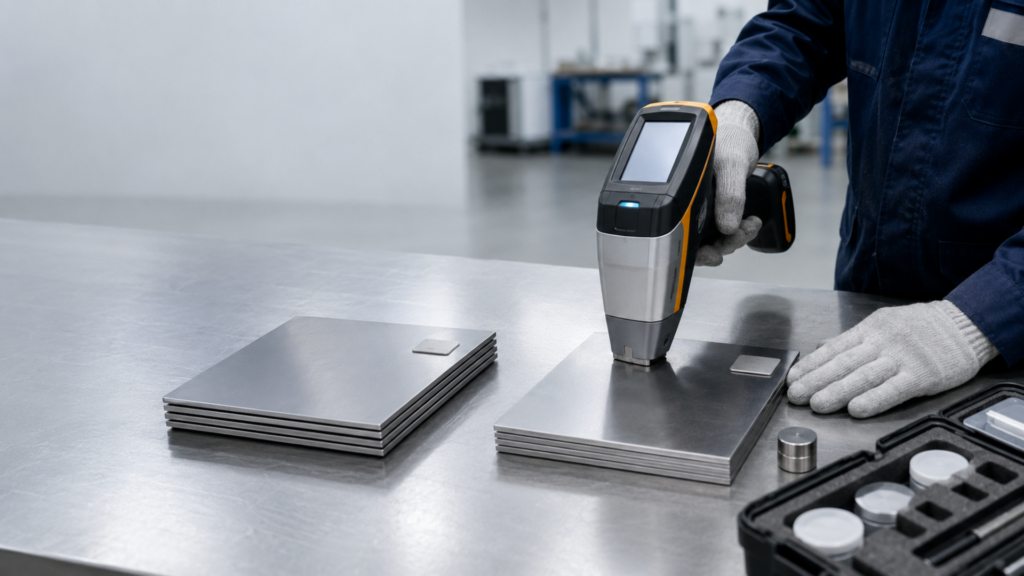
XRF là phương pháp huỳnh quang tia X thường được dùng trong hoạt động PMI, tức xác nhận đúng vật liệu. Thiết bị có thể phân tích nhanh nhiều nguyên tố hợp kim và so sánh kết quả với thư viện mác thép.
Ưu điểm của XRF:
- Kiểm tra nhanh tại kho, xưởng hoặc điểm giao nhận.
- Hầu như không phá hủy mẫu.
- Phù hợp để kiểm tra ngẫu nhiên nhiều tấm, cuộn hoặc chi tiết.
- Thể hiện được khác biệt về crôm, niken và mangan giữa 304 và 201.
Kết quả vẫn cần được đánh giá bởi người có chuyên môn. Tình trạng bề mặt, lớp phủ, bụi bẩn, hình dạng và độ dày mẫu có thể ảnh hưởng đến phép đo. Thiết bị sử dụng tia X nên chỉ được vận hành bởi người đã được đào tạo và tuân thủ đầy đủ yêu cầu an toàn bức xạ.
Kiểm tra bằng quang phổ phát xạ OES
OES phân tích ánh sáng phát ra từ vật liệu khi mẫu được kích thích, cho phép xác định nhiều nguyên tố, bao gồm cả một số nguyên tố nhẹ mà XRF cầm tay thông thường khó đánh giá. Phương pháp này phù hợp khi cần báo cáo thành phần chi tiết hơn hoặc cần xác nhận theo yêu cầu kiểm soát chất lượng cụ thể.
OES có thể để lại một điểm thử nhỏ và thường đòi hỏi chuẩn bị bề mặt, hiệu chuẩn cùng người vận hành có chuyên môn. Với nhu cầu phân biệt thông thường giữa inox 304 và 201, XRF thường đã cung cấp dữ liệu hữu ích về niken và mangan; OES hoặc phân tích phòng thí nghiệm được cân nhắc khi hồ sơ kỹ thuật yêu cầu mức xác nhận sâu hơn.
So sánh mức độ tin cậy của 4 phương pháp
| Phương pháp | Tốc độ | Tác động lên bề mặt | Mức độ tin cậy | Phù hợp sử dụng |
| Hồ sơ và truy xuất lô | Nhanh | Không | Cao nếu hồ sơ gắn đúng lô | Kiểm tra đầu vào và quản lý lô |
| Nam châm | Rất nhanh | Không | Thấp | Sàng lọc sơ bộ |
| Thuốc thử chuyên dụng | Nhanh | Có thể để lại vết | Trung bình, tùy bộ thử và bề mặt | Kiểm tra hỗ trợ tại hiện trường |
| XRF/OES | Nhanh đến trung bình | XRF gần như không phá hủy; OES để lại điểm thử | Cao khi thực hiện đúng quy trình | Xác nhận mác và thành phần vật liệu |
Không có một phép thử nhanh nào phù hợp cho mọi trường hợp. Cách kiểm tra hợp lý là xây dựng nhiều lớp kiểm soát: xác định rõ mác inox khi đặt hàng, giữ truy xuất theo lô, sàng lọc khi cần và dùng thiết bị phân tích cho các điểm kiểm tra quan trọng.
Có thể phân biệt inox 304 và 201 bằng mắt thường không?
Không thể phân biệt chắc chắn inox 304 và 201 chỉ dựa vào độ sáng, màu sắc hoặc độ bóng. Bề mặt của hai mác có thể được cán, xử lý và hoàn thiện theo nhiều cách khác nhau. Một tấm inox 201 được xử lý tốt có thể trông rất giống inox 304; trong khi tấm 304 bị xước, nhiễm bẩn hoặc bảo quản không phù hợp có thể có hình thức kém hơn.
Các phương pháp như quan sát màu, nghe âm thanh khi gõ hoặc nhìn tia lửa mài đều chịu ảnh hưởng lớn từ trạng thái bề mặt, độ dày và thao tác. Chúng không nên được dùng làm bằng chứng xác nhận mác vật liệu.
Quy trình kiểm tra inox khi nhận vật liệu
Để hạn chế nhầm lẫn giữa inox 304 và 201, doanh nghiệp nên kiểm soát từ khâu đặt hàng đến khi đưa vật liệu vào gia công:
- Ghi rõ mác inox, tiêu chuẩn áp dụng, bề mặt, độ dày và quy cách trên yêu cầu mua hàng.
- Kiểm tra nhãn kiện, số lô, số mẻ và tài liệu đi kèm khi giao nhận.
- Phân khu và đánh dấu riêng vật liệu 304, 201 cùng các mác inox khác.
- Không tháo nhãn hoặc trộn lô trước khi hoàn tất kiểm tra đầu vào.
- Thực hiện kiểm tra ngẫu nhiên bằng XRF hoặc phương pháp phù hợp khi đơn hàng yêu cầu xác nhận.
- Lưu kết quả kiểm tra gắn với số lô để truy xuất trong quá trình cắt, chấn và bàn giao.
Với chi tiết gia công theo bản vẽ, khách hàng nên thể hiện rõ mác inox ngay trên bản vẽ hoặc bảng kê vật tư. Nếu chỉ ghi chung là “inox”, đơn vị gia công không có đủ căn cứ để lựa chọn đúng vật liệu.
Kết luận
Bốn phương pháp phổ biến để phân biệt inox 304 và 201 gồm kiểm tra hồ sơ truy xuất, thử bằng nam châm, dùng thuốc thử chuyên dụng và phân tích thành phần bằng XRF/OES. Nam châm chỉ phù hợp sàng lọc; thuốc thử cung cấp dấu hiệu hỗ trợ; còn hồ sơ gắn đúng lô và kết quả phân tích thành phần là căn cứ có độ tin cậy cao hơn.
Khi đặt gia công, doanh nghiệp cần gửi rõ mác inox, độ dày, kích thước, số lượng và bản vẽ. Inox Phúc An tiếp nhận xả tấm, chiết cuộn inox; cắt laser CNC theo bản vẽ; chấn U, chấn V, tạo hình và gia công inox theo yêu cầu.
- Hotline 1: 0915.168.985
- Hotline 2: 0916.008.892
- Địa chỉ: Chân cầu Trạm Bạc, An Trường, xã An Lão, Hải Phòng