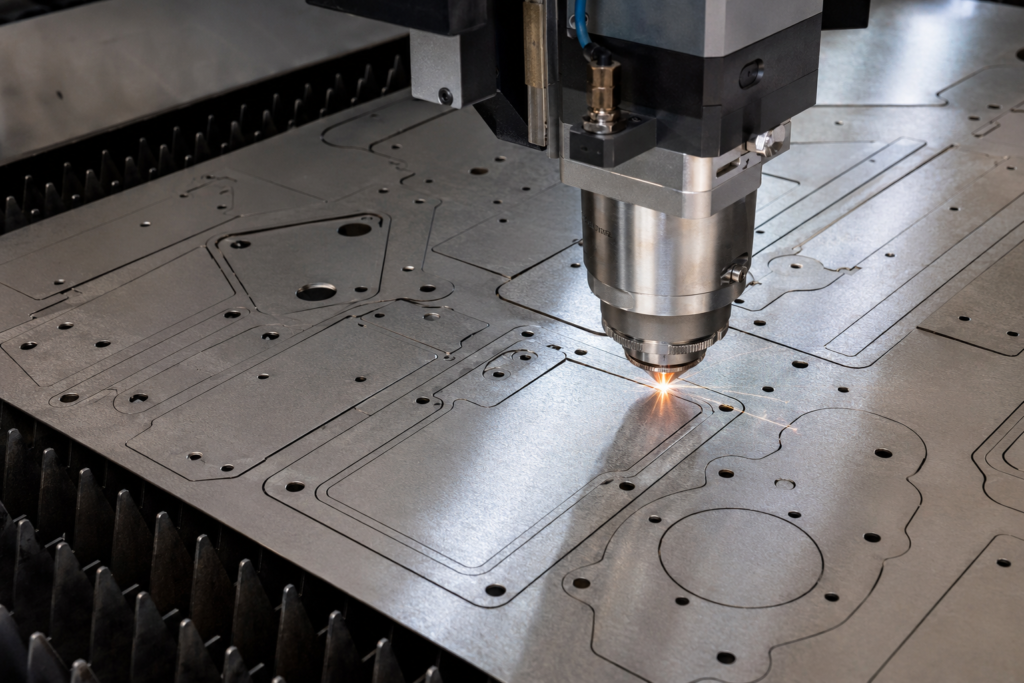
Cắt laser CNC inox là phương pháp dùng chùm tia laser tập trung để làm nóng chảy vật liệu tại đường cắt, kết hợp khí hỗ trợ đẩy phần kim loại nóng chảy ra khỏi rãnh. Đầu cắt di chuyển theo chương trình CNC được thiết lập từ bản vẽ, nhờ đó có thể tạo đường thẳng, đường cong, lỗ và nhiều biên dạng hai chiều trên tấm inox.
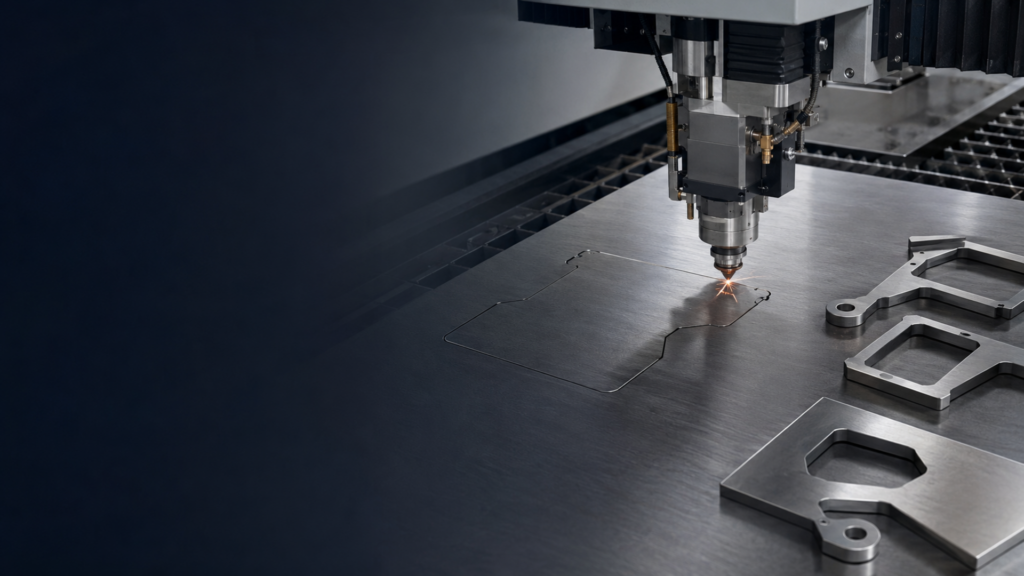
CNC và laser phối hợp như thế nào trong quá trình cắt inox?
Trong cụm từ “cắt laser CNC”, laser là nguồn năng lượng thực hiện việc cắt, còn CNC là hệ thống điều khiển chuyển động của đầu cắt theo dữ liệu đã được lập trình.
Quá trình này có thể hiểu qua ba thành phần chính:
- Chùm tia laser: được hội tụ vào một vùng nhỏ trên bề mặt inox để tạo mật độ năng lượng đủ làm vật liệu nóng chảy.
- Khí hỗ trợ: đi qua vòi phun, đẩy kim loại nóng chảy ra khỏi rãnh cắt và tác động đến trạng thái của mép cắt.
- Hệ điều khiển CNC: điều khiển đầu cắt đi theo đường chạy được tạo từ bản vẽ kỹ thuật.
Khác với cưa hoặc một số phương pháp cắt cơ khí, đầu cắt laser không dùng lưỡi dao tác động trực tiếp lên vật liệu. Nhờ đó, phương pháp này có thể xử lý nhiều biên dạng mà không phải chế tạo dao cắt riêng cho từng hình dạng. Dù vậy, nhiệt vẫn tác động cục bộ lên vùng cắt, vì vậy thông số vận hành và cách bố trí chi tiết cần được kiểm soát phù hợp.
Nguyên lý cắt laser CNC inox
Khi đầu cắt di chuyển theo đường chạy đã lập trình, chùm laser được hội tụ vào bề mặt inox. Vật liệu tại vị trí này nóng chảy, sau đó khí hỗ trợ thổi phần kim loại nóng chảy ra khỏi rãnh cắt. Đầu cắt tiếp tục di chuyển để tạo thành đường bao hoàn chỉnh của chi tiết.
Đối với inox, khí nitơ thường được sử dụng trong phương pháp cắt nóng chảy nhằm hạn chế phản ứng oxy hóa tại mép cắt. Tuy nhiên, loại khí, áp suất và chế độ cắt phải được lựa chọn theo vật liệu, độ dày, thiết bị và yêu cầu đầu ra. Không nên mặc định rằng mọi chi tiết inox đều sử dụng cùng một bộ thông số.
Chiều rộng rãnh cắt, độ nhẵn của mép, lượng ba via và mức độ ảnh hưởng nhiệt có thể thay đổi theo:
- Vị trí và đường kính tiêu điểm.
- Công suất nguồn laser.
- Tốc độ di chuyển của đầu cắt.
- Đường kính và tình trạng vòi phun.
- Loại khí và áp suất khí hỗ trợ.
- Mác inox, độ dày và trạng thái bề mặt.
- Hình dạng, kích thước lỗ và khoảng cách giữa các đường cắt.
Vì vậy, bản vẽ đúng chưa đủ để bảo đảm một chi tiết có thể cắt tốt. Đơn vị gia công còn cần kiểm tra tính phù hợp giữa thiết kế và điều kiện sản xuất thực tế.
Quy trình cắt laser CNC inox theo bản vẽ
Một đơn hàng cắt laser thường đi qua các bước từ kiểm tra đầu vào đến phân loại chi tiết sau cắt.
1. Tiếp nhận bản vẽ và yêu cầu
Khách hàng cung cấp bản vẽ, mác inox, độ dày, số lượng và yêu cầu bề mặt. Nếu chi tiết còn được chấn U, chấn V hoặc tạo hình, thông tin này nên được trao đổi ngay từ đầu để kiểm tra hướng thớ bề mặt, vị trí đường chấn và cách bố trí phôi.
2. Kiểm tra khả năng gia công
Bản vẽ được rà soát về kích thước tổng thể, lỗ, rãnh, góc nhỏ, đường bao và khoảng cách giữa các chi tiết. Những vị trí có nguy cơ biến dạng, khó thoát phôi hoặc không phù hợp với vật liệu cần được xác nhận trước khi sản xuất.
3. Chuẩn bị dữ liệu cắt
Biên dạng trong bản vẽ được chuyển thành đường chạy cho hệ CNC. Các chi tiết được sắp xếp trên tấm vật liệu nhằm sử dụng diện tích hợp lý, giữ khoảng cách cần thiết và thuận tiện cho việc lấy phôi sau cắt.
4. Thiết lập thông số
Thông số được lựa chọn theo mác inox, độ dày, hình dạng chi tiết và yêu cầu mép cắt. Đây là bước ảnh hưởng trực tiếp đến khả năng cắt xuyên, độ ổn định của đường cắt, ba via và tình trạng bề mặt.
5. Thực hiện cắt
Máy tạo điểm xuyên ban đầu rồi đầu cắt di chuyển theo chương trình CNC. Với đơn hàng có nhiều mã, việc quản lý đúng chương trình và đúng tấm vật liệu giúp hạn chế nhầm lẫn giữa các chi tiết.
6. Kiểm tra, phân loại và bàn giao
Sau cắt, chi tiết được kiểm tra theo yêu cầu của đơn hàng, tập trung vào kích thước cần kiểm soát, hình dạng đường bao, vị trí lỗ, mép cắt và tình trạng bề mặt. Các mã được phân loại trước khi chuyển sang bước chấn, tạo hình hoặc bàn giao.
Ưu điểm của cắt laser CNC inox
Tạo được nhiều biên dạng trên cùng một tấm
Đường chạy CNC có thể xử lý đường thẳng, đường cong, lỗ, rãnh và các đường bao phức tạp trong phạm vi thiết bị cho phép. Khi thay đổi mã chi tiết, dữ liệu cắt có thể được điều chỉnh từ bản vẽ mà không cần chế tạo một bộ khuôn cắt riêng cho từng biên dạng.
Phù hợp với đơn hàng có nhiều mã sản phẩm
Nhiều chi tiết khác nhau có thể được sắp xếp trên cùng một tấm vật liệu. Cách làm này phù hợp với doanh nghiệp sản xuất phụ trợ, nhà thầu hoặc xưởng cơ khí cần đặt nhiều mã theo từng bộ sản phẩm.
Đường cắt hẹp và vùng tác động tập trung
Năng lượng laser được tập trung vào khu vực nhỏ, tạo rãnh cắt tương đối hẹp. Khi vật liệu, thiết kế và thông số phù hợp, chi tiết có thể đạt mép cắt tốt và giảm khối lượng xử lý lại. Tuy nhiên, không nên hiểu đây là cam kết mọi sản phẩm đều hoàn toàn không có ba via.
Thuận lợi cho các bước gia công tiếp theo
Phôi cắt đúng biên dạng và vị trí lỗ giúp chuẩn bị đầu vào cho chấn U, chấn V, tạo hình hoặc lắp ghép. Muốn đạt hiệu quả này, bản vẽ cắt cần được xây dựng đồng bộ với hình dạng sản phẩm sau cùng, thay vì chỉ quan tâm đến kích thước phôi phẳng.
Hạn chế lực cơ học trực tiếp lên chi tiết
Do không có lưỡi cắt ép trực tiếp lên vật liệu, cắt laser tránh được một số tác động cơ học thường gặp ở phương pháp cắt tiếp xúc. Dù vậy, tấm mỏng, chi tiết dài hoặc bố trí đường cắt chưa hợp lý vẫn có thể phát sinh cong vênh do nhiệt và ứng suất sẵn có trong vật liệu.
Cắt laser CNC có những giới hạn nào?
Cắt laser là phương pháp linh hoạt, nhưng không phải mọi bản vẽ đều có thể đưa vào máy và cắt ngay.
Không có một mức dung sai chung cho mọi đơn hàng
Khả năng kiểm soát kích thước phụ thuộc vào thiết bị, vật liệu, độ dày, kích thước chi tiết, hình dạng đường cắt và phương pháp kiểm tra. Vì vậy, yêu cầu dung sai cần được chỉ rõ trên bản vẽ và xác nhận trước khi gia công.
Lỗ hoặc rãnh quá nhỏ cần được kiểm tra
Kích thước lỗ, khe hẹp, góc nhọn và khoảng cách giữa các đường cắt có quan hệ với độ dày vật liệu và điều kiện cắt. Những chi tiết quá nhỏ có thể khó thoát nhiệt, khó lấy phôi hoặc không cho mép cắt ổn định như mong muốn.
Mép cắt vẫn có thể xuất hiện ba via hoặc đổi màu
Ba via, xỉ bám hoặc đổi màu có thể phát sinh khi tốc độ, tiêu điểm, vòi phun, khí cắt hoặc trạng thái vật liệu chưa phù hợp. Yêu cầu về mép cắt cần được nêu rõ, nhất là khi chi tiết dùng cho bề mặt nhìn thấy hoặc chuyển thẳng sang công đoạn tiếp theo.
Nhiệt có thể ảnh hưởng tới chi tiết mỏng và dài
Đường cắt tập trung làm vùng ảnh hưởng nhiệt nhỏ hơn nhiều phương pháp cắt nhiệt khác trong nhiều trường hợp, nhưng không đồng nghĩa hoàn toàn không có biến dạng. Thứ tự cắt, khoảng cách giữa các chi tiết và cách giữ phôi đều có thể ảnh hưởng đến độ phẳng.
Cắt laser chỉ tạo biên dạng, không thay thế toàn bộ quá trình gia công
Một sản phẩm hoàn chỉnh có thể còn cần chấn, tạo hình hoặc lắp ghép. Vì vậy, đơn vị đặt hàng nên cung cấp cả bản vẽ phôi và bản vẽ thành phẩm nếu chi tiết còn trải qua các bước gia công tiếp theo.
Những yếu tố ảnh hưởng đến chất lượng chi tiết sau cắt
| Yếu tố | Ảnh hưởng cần lưu ý |
|---|---|
| Mác inox | Liên quan đến đặc tính vật liệu, yêu cầu sử dụng và phương án gia công tiếp theo |
| Độ dày | Ảnh hưởng đến tốc độ, khả năng thoát vật liệu nóng chảy và trạng thái mép cắt |
| Bề mặt, màng bảo vệ | Cần xác nhận mặt sử dụng, hướng xước và yêu cầu giữ màng |
| File bản vẽ | Đường bao hở, đường trùng hoặc sai tỷ lệ có thể làm chương trình cắt không đúng |
| Lỗ, rãnh và góc nhỏ | Cần kiểm tra mức độ phù hợp với độ dày và khả năng gia công |
| Cách sắp xếp chi tiết | Ảnh hưởng đến mức sử dụng vật liệu, đường cắt và khả năng lấy phôi |
| Khí và thông số cắt | Ảnh hưởng đến độ ổn định, oxy hóa, ba via và độ nhẵn mép |
| Yêu cầu sau cắt | Quyết định mức kiểm tra, phân loại và xử lý mép nếu cần |
Cắt laser CNC khác gì so với plasma và đột dập?
Mỗi phương pháp phù hợp với một nhóm yêu cầu khác nhau. Bảng dưới đây chỉ mang tính định hướng; lựa chọn cuối cùng cần dựa trên vật liệu, độ dày, số lượng, hình dạng và yêu cầu chất lượng.
| Tiêu chí | Cắt laser CNC | Cắt plasma | Đột dập |
| Nguyên lý | Dùng chùm laser và khí hỗ trợ | Dùng hồ quang plasma để cắt nhiệt | Dùng chày và cối tạo lực cắt |
| Biên dạng | Linh hoạt với nhiều đường bao hai chiều | Phù hợp cắt tấm, đặc biệt khi yêu cầu không quá chi tiết | Hiệu quả với lỗ và hình dạng lặp lại phù hợp bộ dụng cụ |
| Dụng cụ theo biên dạng | Không cần dao cắt riêng cho từng đường bao | Không cần khuôn theo từng biên dạng | Có thể cần dụng cụ phù hợp hình dạng |
| Mép cắt | Có thể đạt chất lượng tốt khi thông số phù hợp | Có thể cần xử lý thêm tùy yêu cầu | Phụ thuộc dụng cụ, khe hở và vật liệu |
| Đơn hàng phù hợp | Nhiều mã, biên dạng linh hoạt, cắt theo bản vẽ | Chi tiết tấm theo phạm vi thiết bị và yêu cầu mép cắt | Chi tiết lặp lại, hình dạng phù hợp với dụng cụ |
Không nên lựa chọn phương pháp chỉ dựa trên tên công nghệ. Một chi tiết đơn giản nhưng số lượng lớn có thể cần phương án khác với một bộ sản phẩm ít số lượng nhưng có nhiều mã và đường bao phức tạp.
Cắt laser CNC inox thường được ứng dụng vào đâu?
Cắt laser CNC có thể được dùng để tạo phôi hoặc chi tiết cho nhiều nhóm sản phẩm:
- Mặt bàn, chân và chi tiết của bàn thao tác inox.
- Tấm thành, bản mã và chi tiết liên kết của bồn inox lắp ghép hệ module.
- Hoa văn, mặt ốp và chi tiết inox trang trí.
- Bản mã, tấm đế và chi tiết cho lan can công trình.
- Vỏ, tấm che, giá đỡ và chi tiết theo bản vẽ của doanh nghiệp sản xuất phụ trợ.
- Phôi tiếp tục chấn U, chấn V hoặc tạo hình.
Mác inox cần được lựa chọn theo môi trường sử dụng và yêu cầu của sản phẩm, không chỉ dựa vào khả năng cắt. Nếu khách hàng đã chỉ định vật liệu trên bản vẽ, thông tin này cần được giữ thống nhất từ khâu chuẩn bị tấm đến bàn giao chi tiết.
Cần gửi thông tin gì khi đặt cắt laser CNC inox?
Để kiểm tra phương án và báo giá, khách hàng nên chuẩn bị:
- File bản vẽ: ưu tiên file thể hiện rõ đường bao, kích thước và đơn vị đo; có thể gửi thêm bản PDF để đối chiếu.
- Mác inox: ví dụ 201, 304, 316 hoặc 430 theo yêu cầu sử dụng.
- Độ dày vật liệu: ghi rõ cho từng mã chi tiết.
- Kích thước và số lượng: lập bảng mã nếu đơn hàng có nhiều loại.
- Yêu cầu bề mặt: bề mặt 2B, BA, xước hoặc yêu cầu khác; xác nhận mặt sử dụng nếu có màng bảo vệ.
- Kích thước cần kiểm soát: đánh dấu các vị trí có yêu cầu quan trọng thay vì áp một mức dung sai chung cho toàn bộ bản vẽ.
- Yêu cầu mép cắt: có cần xử lý ba via, bảo vệ bề mặt hoặc phân loại riêng hay không.
- Công đoạn tiếp theo: cho biết chi tiết sẽ chấn U, chấn V, tạo hình hay bàn giao ở dạng phôi phẳng.
Nếu chỉ có mẫu hoặc hình ảnh, khách hàng nên bổ sung kích thước và yêu cầu sử dụng. Ảnh chụp có thể hỗ trợ nhận diện sản phẩm nhưng không thay thế được bản vẽ kỹ thuật trong các đơn hàng cần kiểm soát kích thước.
Một số câu hỏi thường gặp về cắt laser CNC inox
Cắt laser CNC inox có hoàn toàn không ba via không?
Không thể khẳng định cho mọi trường hợp. Mép cắt có thể đạt chất lượng tốt khi vật liệu, thiết kế và thông số phù hợp, nhưng ba via hoặc xỉ bám vẫn có thể xuất hiện. Yêu cầu xử lý mép cần được thống nhất theo từng đơn hàng.
Cắt laser có làm inox mất khả năng chống ăn mòn không?
Vùng mép cắt chịu tác động nhiệt và có thể bị oxy hóa nếu quy trình không phù hợp. Việc sử dụng khí trơ như nitơ trong cắt nóng chảy giúp hạn chế oxy hóa mép, nhưng khả năng chống ăn mòn còn phụ thuộc vào mác inox, môi trường sử dụng, nhiễm bẩn bề mặt và yêu cầu xử lý sau cắt.
Có thể báo giá chỉ từ một bức ảnh không?
Ảnh có thể giúp hiểu hình dạng chung, nhưng chưa đủ để xác định chính xác vật liệu, độ dày, kích thước, số lượng và đường cắt. Muốn báo giá sát yêu cầu, cần có bản vẽ hoặc bảng quy cách.
Cắt laser CNC đạt độ chính xác bao nhiêu?
Không có một con số phù hợp cho mọi thiết bị và chi tiết. Độ chính xác cần được đánh giá theo mác inox, độ dày, kích thước, hình dạng, thiết bị và phương pháp đo. Khách hàng nên thể hiện dung sai cần thiết trên bản vẽ để đơn vị gia công kiểm tra khả năng đáp ứng.
Đặt gia công cắt laser CNC inox tại Inox Phúc An
Inox Phúc An tiếp nhận cắt laser CNC inox theo bản vẽ cho doanh nghiệp hoạt động trong khu công nghiệp, nhà thầu thi công, doanh nghiệp sản xuất phụ trợ và các đơn vị có nhu cầu gia công chi tiết inox.
Do chi phí phụ thuộc vào mác inox, độ dày, kích thước, số lượng, tổng chiều dài đường cắt, số điểm xuyên và yêu cầu hoàn thiện, Inox Phúc An không công khai một bảng giá cố định.
Gửi bản vẽ, kích thước và số lượng để Inox Phúc An kiểm tra phương án gia công và báo giá theo yêu cầu.
- Hotline 1: 0915.168.985
- Hotline 2: 0916.008.892
- Địa chỉ: Chân cầu Trạm Bạc, An Trường, xã An Lão, Hải Phòng