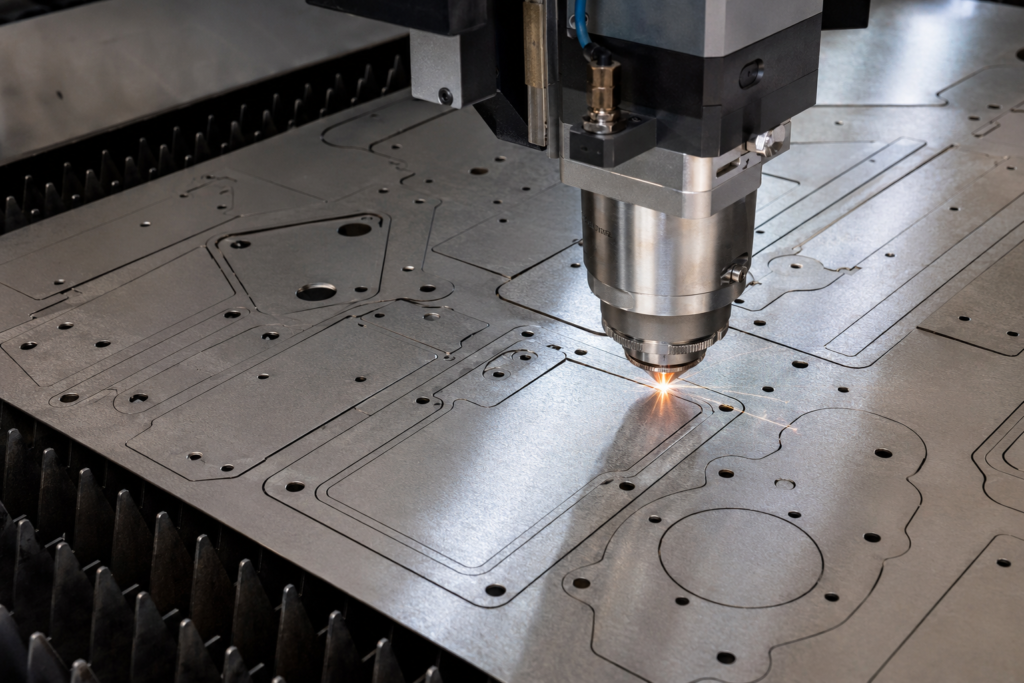
Inox Phúc An triển khai đơn hàng cắt laser CNC chi tiết inox cho một doanh nghiệp cơ khí chế tạo tại Khu công nghiệp Quế Võ, Bắc Ninh. Đơn hàng gồm 12 mã chi tiết bằng inox 304, được cắt theo file kỹ thuật, kiểm tra theo từng nhóm mã và bàn giao để đối tác tiếp tục lắp ráp các cụm cơ khí tại nhà xưởng.
Tóm tắt dự án
| Hạng mục | Thông tin |
|---|---|
| Tên dự án | Cắt laser CNC chi tiết inox cho đối tác cơ khí |
| Khách hàng | Doanh nghiệp cơ khí chế tạo, không công bố tên |
| Khu vực | Khu công nghiệp Quế Võ, Bắc Ninh |
| Vật liệu | Inox 304 |
| Độ dày vật liệu | 1,5 mm; 2,0 mm; 3,0 mm |
| Kích thước chi tiết | Từ 45 × 70 mm đến 320 × 480 mm |
| Danh mục | 12 mã chi tiết |
| Số lượng | 680 chi tiết |
| Phạm vi thực hiện | Chuẩn bị vật liệu, cắt laser CNC theo bản vẽ, kiểm tra, phân loại và bàn giao |
| Phạm vi lắp đặt | Inox Phúc An bàn giao chi tiết rời; đối tác thực hiện lắp ráp tại nhà xưởng |
| Kết quả | Hoàn thành đủ 12 mã, 680 chi tiết và phân loại theo danh mục bàn giao |
Yêu cầu ban đầu của đối tác cơ khí
Đối tác cần gia công một lô chi tiết inox phục vụ lắp ráp các cụm thiết bị cơ khí. Các chi tiết có hình dạng khác nhau, gồm bản mã, tấm liên kết, tai gá, chi tiết có lỗ tròn và chi tiết có rãnh dài.
Hồ sơ đầu vào của đơn hàng gồm:
- File bản vẽ cho từng mã chi tiết.
- Bảng thống kê vật liệu và độ dày.
- Kích thước tổng thể của từng chi tiết.
- Vị trí lỗ, rãnh và phần khoét.
- Số lượng tương ứng với từng mã.
- Quy tắc đặt tên và phân loại khi bàn giao.
- Yêu cầu giữ riêng từng nhóm vật liệu có độ dày khác nhau.
Mục tiêu chính là cắt đúng file đã xác nhận, quản lý rõ từng mã và hạn chế nhầm lẫn khi đối tác đưa chi tiết vào công đoạn lắp ráp.
Những điểm cần kiểm soát trong đơn hàng nhiều mã chi tiết
Quản lý đúng phiên bản bản vẽ
Đơn hàng có nhiều file kỹ thuật nên mỗi mã chi tiết được đối chiếu theo tên file, phiên bản và số lượng trước khi triển khai. Chỉ bản vẽ đã được hai bên xác nhận mới được đưa vào danh mục cắt.
Phân tách theo độ dày vật liệu
Ba nhóm vật liệu 1,5 mm, 2,0 mm và 3,0 mm được lập danh sách riêng. Việc phân tách ngay từ bước chuẩn bị giúp hạn chế nhầm tấm vật liệu giữa các mã có biên dạng gần giống nhau.
Kiểm soát vị trí lỗ và rãnh
Một số chi tiết có nhiều lỗ tròn, lỗ liên kết và rãnh dài. Các vị trí này được đối chiếu với kích thước tổng thể, khoảng cách tâm và hướng đặt chi tiết trên bản vẽ.
Phân loại sau khi cắt
Các chi tiết có kích thước tương tự được tách theo từng mã thay vì tập kết chung. Danh mục số lượng đi kèm từng nhóm giúp đối tác thuận tiện kiểm đếm và đưa vào lắp ráp.
Phạm vi Inox Phúc An thực hiện
| Hạng mục | Nội dung áp dụng trong dự án |
| Xả tấm, chiết cuộn inox | Chuẩn bị vật liệu theo nhóm độ dày và quy cách của đơn hàng |
| Cắt laser CNC inox theo bản vẽ | Cắt đường bao, lỗ, rãnh và phần khoét theo file kỹ thuật đã xác nhận |
| Chấn U, chấn V và tạo hình inox | Không thuộc phạm vi của đơn hàng này |
| Gia công inox theo yêu cầu | Quản lý danh mục, kiểm tra, phân loại và bàn giao chi tiết theo từng mã |
Quá trình cắt laser CNC chi tiết inox
Bước 1: Tiếp nhận và lập danh mục bản vẽ
Inox Phúc An tiếp nhận 12 file chi tiết cùng bảng số lượng từ đối tác. Mỗi mã được lập thành một dòng riêng, gồm tên chi tiết, loại vật liệu, độ dày, kích thước và số lượng cần gia công.
Hai mã có hình dạng gần giống nhau được đánh dấu riêng trong danh mục để kiểm soát hướng chi tiết và vị trí lỗ.
Bước 2: Kiểm tra dữ liệu trước khi cắt
File kỹ thuật được đối chiếu với bảng thống kê của đối tác. Các nội dung cần làm rõ gồm:
- Đơn vị kích thước trong file.
- Đường bao ngoài của chi tiết.
- Vị trí và kích thước lỗ.
- Vị trí rãnh và phần khoét.
- Số lượng của từng mã.
- Độ dày vật liệu tương ứng.
- Phiên bản bản vẽ được phép sử dụng.
Hai mã CK-07 và CK-09 có thay đổi khoảng cách lỗ so với phiên bản ban đầu. Inox Phúc An tạm tách hai mã này khỏi danh mục cắt, cập nhật file mới sau khi đối tác xác nhận rồi mới tiếp tục triển khai.
Bước 3: Chuẩn bị vật liệu
Vật liệu inox 304 được chia thành ba nhóm độ dày: 1,5 mm, 2,0 mm và 3,0 mm. Số lượng chi tiết của từng nhóm được đối chiếu trước khi sắp xếp phương án cắt.
Với đơn hàng có nhiều biên dạng, việc bố trí chi tiết trên tấm cần đồng thời bảo đảm đúng mã, đúng số lượng và thuận tiện cho bước phân loại sau gia công.
Bước 4: Cắt laser CNC theo file đã xác nhận
Các chi tiết được cắt theo đường bao, vị trí lỗ và phần khoét thể hiện trong bản vẽ. Từng nhóm độ dày được triển khai riêng và đối chiếu số lượng trước khi chuyển sang mã tiếp theo.
Bước 5: Kiểm tra và phân loại chi tiết
Sau khi cắt, từng nhóm chi tiết được đối chiếu theo bản vẽ và danh mục đơn hàng. Nội dung kiểm tra gồm:
- Hình dạng tổng thể.
- Kích thước ngoài cần đối chiếu.
- Vị trí lỗ và rãnh.
- Độ dày vật liệu.
- Mã chi tiết.
- Số lượng hoàn thành.
Chi tiết được xếp riêng theo 12 mã. Các nhóm có hình dạng gần giống nhau được đặt tách biệt để hạn chế nhầm lẫn trong quá trình kiểm đếm và bàn giao.
Bước 6: Bàn giao cho đối tác cơ khí
Lô hàng được tổng hợp theo danh mục 12 mã và 680 chi tiết. Bảng bàn giao thể hiện số lượng từng mã, độ dày vật liệu và nhóm chi tiết tương ứng.
Phạm vi của Inox Phúc An kết thúc tại bước bàn giao chi tiết rời. Đối tác cơ khí tiếp nhận và thực hiện lắp ráp tại nhà xưởng theo hồ sơ kỹ thuật của cụm thiết bị.
Xử lý thay đổi bản vẽ trong quá trình thực hiện
Phát sinh chính của đơn hàng nằm ở hai mã CK-07 và CK-09. Phiên bản file ban đầu có vị trí lỗ chưa trùng với bảng kích thước đối tác gửi kèm.
Thay vì triển khai theo một trong hai nguồn dữ liệu, hai mã được tạm dừng để đối chiếu. Sau khi đối tác phát hành file cập nhật, danh mục bản vẽ được thay phiên bản và xác nhận lại trước khi cắt.
Việc khóa đúng phiên bản file giúp hạn chế nguy cơ gia công theo bản vẽ cũ, đặc biệt với đơn hàng có nhiều mã và các chi tiết có hình dạng tương tự.
Kết quả bàn giao
| Tiêu chí | Kết quả |
| Mã chi tiết | Hoàn thành 12/12 mã |
| Tổng số lượng | 680 chi tiết |
| Vật liệu | Phân loại theo ba nhóm độ dày |
| Bản vẽ | Sử dụng phiên bản đã xác nhận cho từng mã |
| Kiểm tra | Đối chiếu hình dạng, kích thước cần kiểm tra, vị trí lỗ, mã và số lượng |
| Bàn giao | Chi tiết được phân nhóm theo danh mục để đối tác tiếp tục lắp ráp |
| Lắp đặt | Do đối tác cơ khí thực hiện tại nhà xưởng |
Đơn hàng hoàn thành đủ danh mục chi tiết đã xác nhận. Các nhóm mã được bàn giao riêng, giúp đối tác rút ngắn bước phân loại trước khi đưa vào lắp ráp.
Kinh nghiệm khi đặt cắt laser CNC chi tiết inox
Với đơn hàng cơ khí gồm nhiều mã, khách hàng nên chuẩn bị:
- File kỹ thuật riêng cho từng chi tiết.
- Bảng tổng hợp mã, vật liệu, độ dày và số lượng.
- Quy ước tên file thống nhất với mã trên bảng thống kê.
- Thông tin rõ về đường bao, lỗ, rãnh và phần khoét.
- Phiên bản bản vẽ cuối cùng đã được phê duyệt.
- Yêu cầu phân loại khi bàn giao.
- Thứ tự ưu tiên nếu đơn hàng được chia thành nhiều nhóm.
Khi có thay đổi, khách hàng nên phát hành bản vẽ mới với tên phiên bản rõ ràng và xác nhận mã nào thay đổi. Cách làm này giúp hạn chế sử dụng nhầm file cũ.
Inox Phúc An tiếp nhận cắt laser CNC inox theo yêu cầu
Inox Phúc An tiếp nhận cắt laser CNC chi tiết inox theo bản vẽ cho doanh nghiệp cơ khí, doanh nghiệp sản xuất phụ trợ, nhà thầu và các đơn vị hoạt động trong khu công nghiệp.
Khách hàng cần gửi:
- File CAD hoặc bản vẽ kỹ thuật.
- Mác inox và độ dày.
- Kích thước chi tiết.
- Số lượng từng mã.
- Yêu cầu về lỗ, rãnh và phần khoét.
- Yêu cầu phân loại, đóng gói hoặc bàn giao.
Inox Phúc An không công khai một bảng giá cố định. Chi phí phụ thuộc vào vật liệu, độ dày, kích thước, số lượng, biên dạng cắt và yêu cầu của từng đơn hàng.
Liên hệ cắt laser CNC chi tiết inox
Gửi bản vẽ, kích thước và số lượng để Inox Phúc An kiểm tra phương án gia công và báo giá.
- Hotline 1: 0915.168.985
- Hotline 2: 0916.008.892
- Địa chỉ: Chân cầu Trạm Bạc, An Trường, xã An Lão, Hải Phòng